


Сосуд под давлением завод заводы
Когда слышишь 'сосуд под давлением завод заводы', первое, что приходит в голову — гигантские производства с конвейерами. Но на деле даже в ООО Сюаньчэн Синья, где мы делаем всё от воздушных резервуаров до адсорбционных колонн, ключевое — это не масштаб, а понимание физики процесса. Многие заказчики до сих пор путают толщину стенки с запасом прочности, хотя на практике перестраховка ведёт к перерасходу стали и проблемам с термообработкой.
Технологические тонкости сборки
Взять хотя бы наши стандартные воздушные резервуары. Кажется, чего проще — цилиндр с днищами. Но если не учесть локальные напряжения в зоне сварных швов, через полгода эксплуатации появятся микротрещины. Однажды пришлось переделывать партию из-за неправильного подбора электродов для нержавейки — заказчик требовал гладкий шов без окалины, а мы использовали рутиловое покрытие вместо основного.
С адсорбционными колоннами вообще отдельная история. Там важно не только давление, но и цикличность нагрузок. Когда проектировали колонну для нефтегазового сепаратора, просчитались с компенсатором температурного расширения — в итоге фланцевое соединение начало 'потеть' на стыках. Пришлось добавлять ребра жёсткости, хотя по расчётам они были лишними.
Вакуумные резервуары — это про герметичность, но не всё так прямолинейно. Например, для химического оборудования часто требуются шлифованные внутренние поверхности. Мы как-то сделали идеально гладкую полировку, а потом выяснилось, что для адсорбции нужна шероховатость Rа не ниже 1,6 мкм — пришлось возвращаться к абразивной обработке.
Оборудование и материалы
На https://www.xcxyylrq.ru мы указываем стандартный сортамент сталей, но в реальности половина заказов — это нестандартные сплавы. Для противопожарных резервуаров, к примеру, часто берём 09Г2С вместо привычной Ст3сп, хотя это удорожает конструкцию на 15-20%. Но если использовать обычную углеродистку в резервуарах для сточных вод, то через год появится коррозия в зоне отстоя.
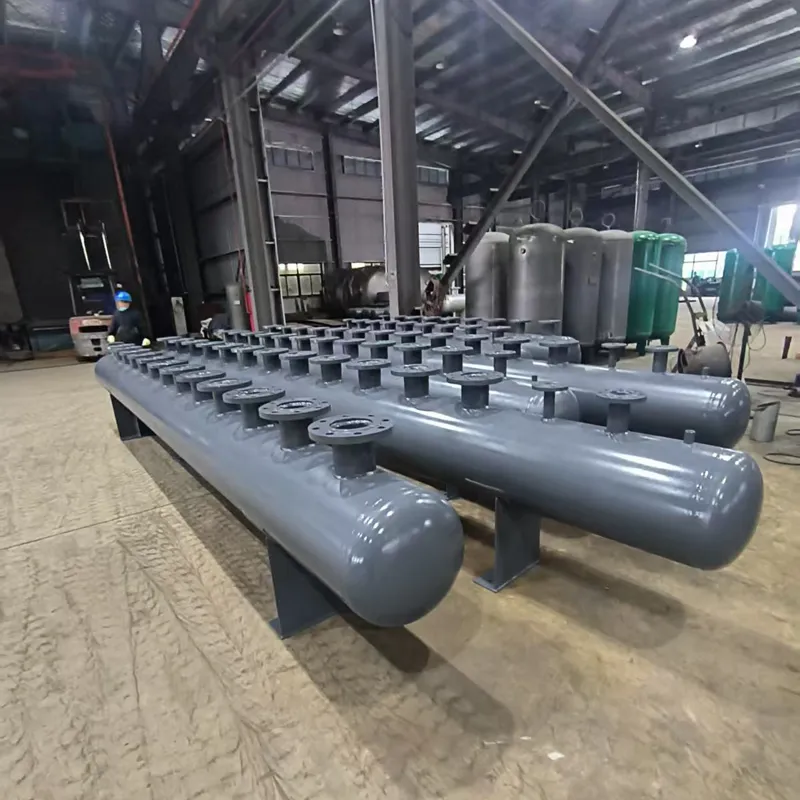
Листогибочные станки с ЧПУ — это конечно хорошо, но для паровых коллекторов до сих пор выгоднее ручная правка. Автомат не чувствует пружинение материала, особенно когда гнёшь толстостенные заготовки под котлы. Помню, перебрали три программы, чтобы добиться точного радиуса на коллекторе диаметром 325 мм — в итоге технолог просто вручную подкорректировал подачу роликов.
С термообработкой вообще парадокс: многие думают, что нормализация обязательна для всех сосудов под давлением. Но для тех же нефтегазовых сепараторов из легированной стали часто достаточно отпуска — если сделать полный цикл, теряется предел текучести. Проверяли на трёх партиях, пока не подобрали режим 650±10°C с выдержкой 1,5 часа вместо стандартных двух.
Контроль качества на практике
Ультразвуковой контроль — это не панацея, хотя в документах пишут обратное. Для сварных швов толщиной свыше 20 мм УЗД может пропустить непровары у корня, особенно в тавровых соединениях. Мы в ООО Сюаньчэн Синья всегда дублируем радиографией хотя бы выборочно, даже если заказчик не требует. Как-то на резервуаре для сжиженного газа УЗД показал норму, а на рентгене вылезли поры в зоне термовлияния.
Гидравлические испытания — казалось бы, простейшая операция. Но если проводить их при температуре ниже +5°C, можно получить ложные показания. Один раз зимой чуть не забраковали партию воздушных резервуаров из-за падения давления — оказалось, вода в магистрали подмерзала. Теперь всегда подогреваем испытательную жидкость до комнатной температуры, даже если это удлиняет процесс на час-два.
С измерительным инструментом тоже не всё однозначно. Лазерные сканеры хороши для контроля геометрии, но для замеров толщины стенки в зоне отверстий под штуцеры старый механический толщиномер точнее. Электроника часто сбоит от вибрации, особенно когда рядом работает клепальный молот.
Нестандартные решения
Когда к нам обращаются за изготовлением нестандартного химического оборудования, первое, что спрашиваю — условия промывки. Для адсорбционных колонн, например, щелочная очистка требует особой стойкости сварных швов. Как-то сделали колонну из титана, но не учли, что заказчик будет использовать пероксид водорода — пришлось экстренно менять конструкцию на нержавейку марки 316L.
С противопожарными резервуарами часто перемудряют с системами орошения. Ставят дополнительные патрубки, а потом удивляются, почему в этих местах появляются трещины усталости. Мы сейчас рекомендуем вварные бобышки вместо накладных элементов — пусть дороже, но зато нет концентраторов напряжения.
Для вакуумных резервуаров большой ёмкости (свыше 50 м3) вообще отказались от эллиптических днищ — только торосферические. Да, их сложнее штамповать, зато нет резких переходов толщины. На испытаниях такие сосуды держат разрежение стабильнее, особенно при циклических нагрузках.
Организационные моменты
Многие думают, что заводы по производству сосудов под давлением — это про металл и сварку. На самом деле 40% времени уходит на согласование документации. Например, для паровых коллекторов нужно отдельное разрешение Ростехнадзора, даже если конструкция аналогична уже сертифицированным. Мы как-то три месяца ждали визурования чертежей на сепаратор, хотя делали точную копию прошлогодней модели.
Логистика — отдельная головная боль. Когда отправляли партию резервуаров для сточных вод на Камчатку, пришлось проектировать специальные траверсы для крепления на морском судне. Стандартные стропы не подходили из-за вибрации — в итоге разработали амортизирующие прокладки из неопрена.
Сейчас на https://www.xcxyylrq.ru мы указываем срок изготовления 30-45 дней, но это идеальный вариант. На практике мелочи вроде задержки поставки фланцев или поломки фрезерного станка сдвигают график на неделю. При этом объяснить заказчику, почему простой воздушный резервуар делается дольше обещанного — целое искусство.
Соответствующая продукция
Соответствующая продукция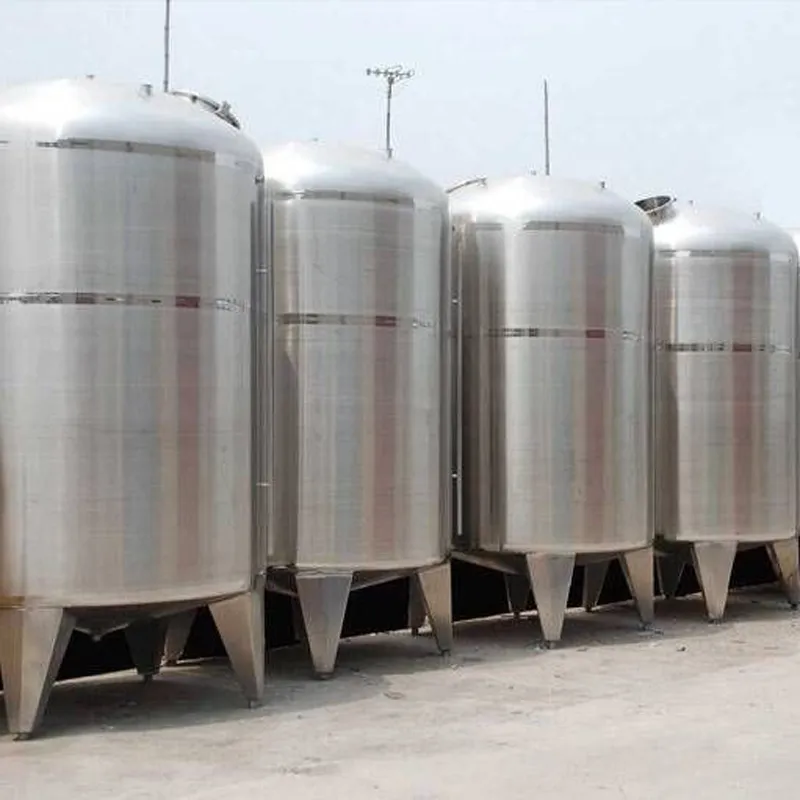
Самые продаваемые продукты
Самые продаваемые продукты-
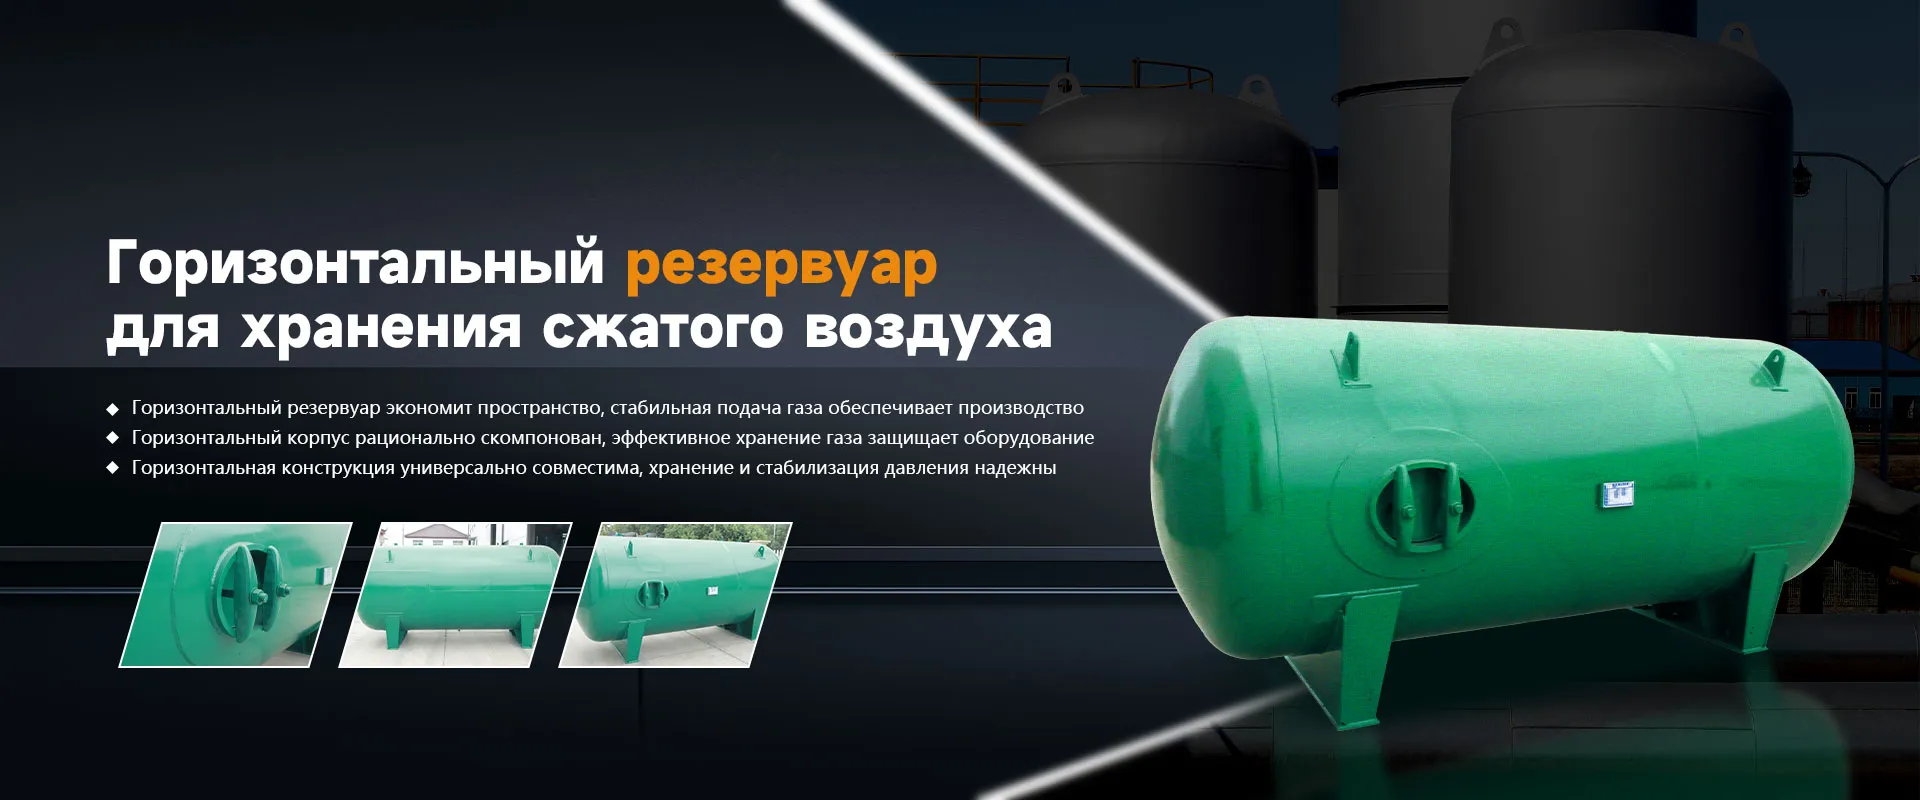
 Горизонтальный воздушный резервуар
-
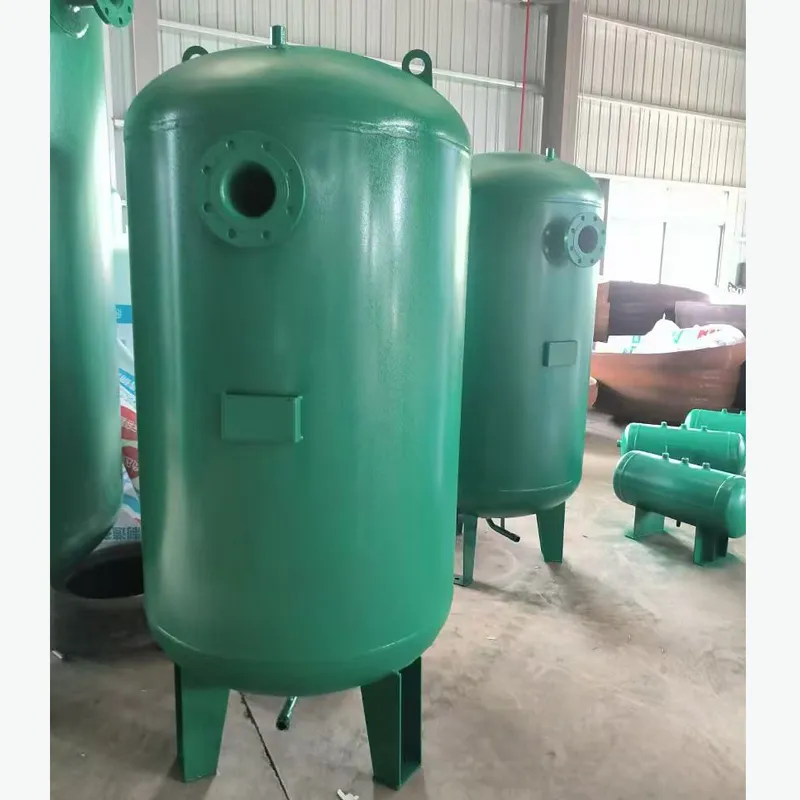
 Большой вертикальный резервуар для хранения
-
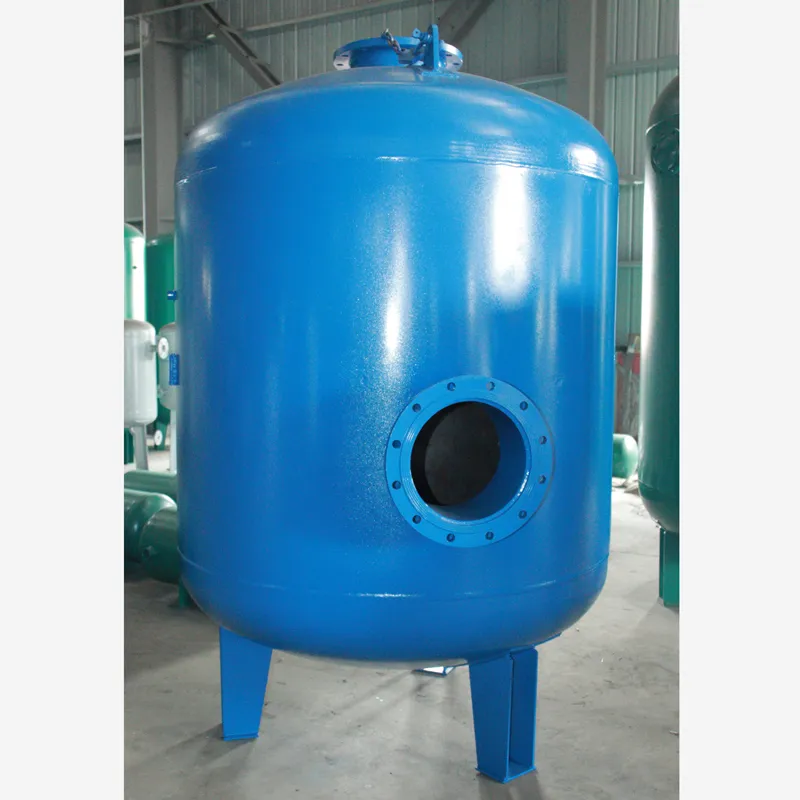 Вакуумный резервуар для воздуха при атмосферном давлении
-
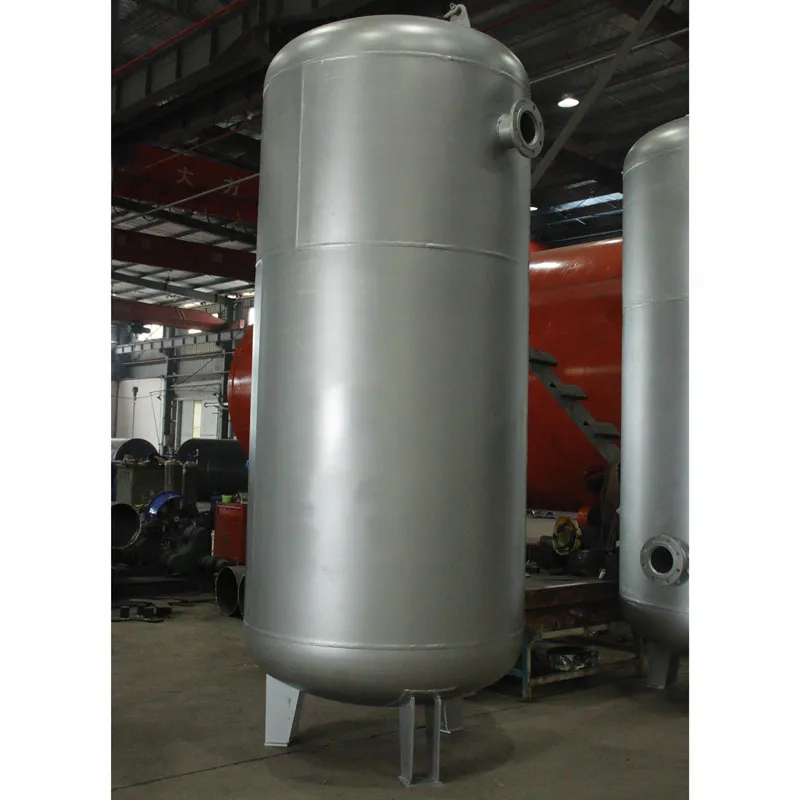 30 куб. метров нержавеющий стальной воздушный резервуар
-
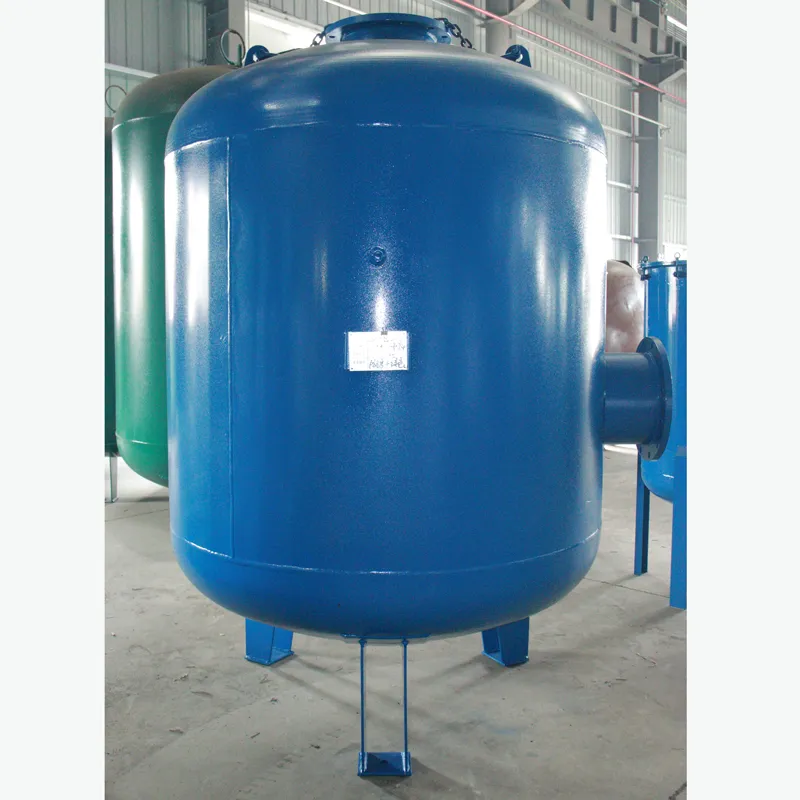 Сферический вакуумный концентратор низкого давления
-
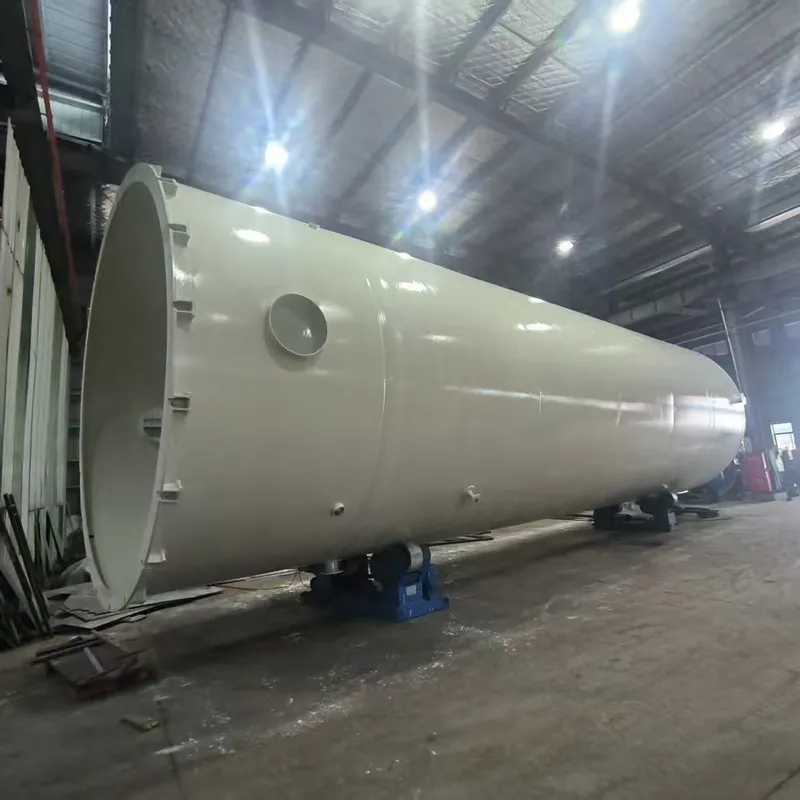 50 куб. метров вертикальный резервуар отрицательного давления
-
 0.2 куб. метров вертикальный резервуар отрицательного давления
-
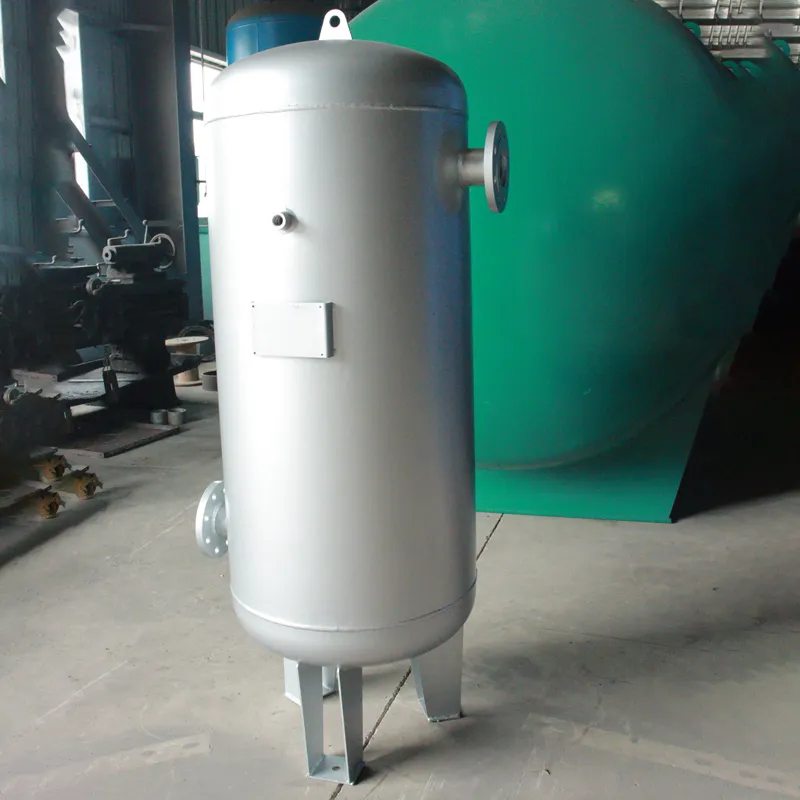 30 куб. метров нержавеющий стальной резервуар химический вакуумный резервуар для хранения
-
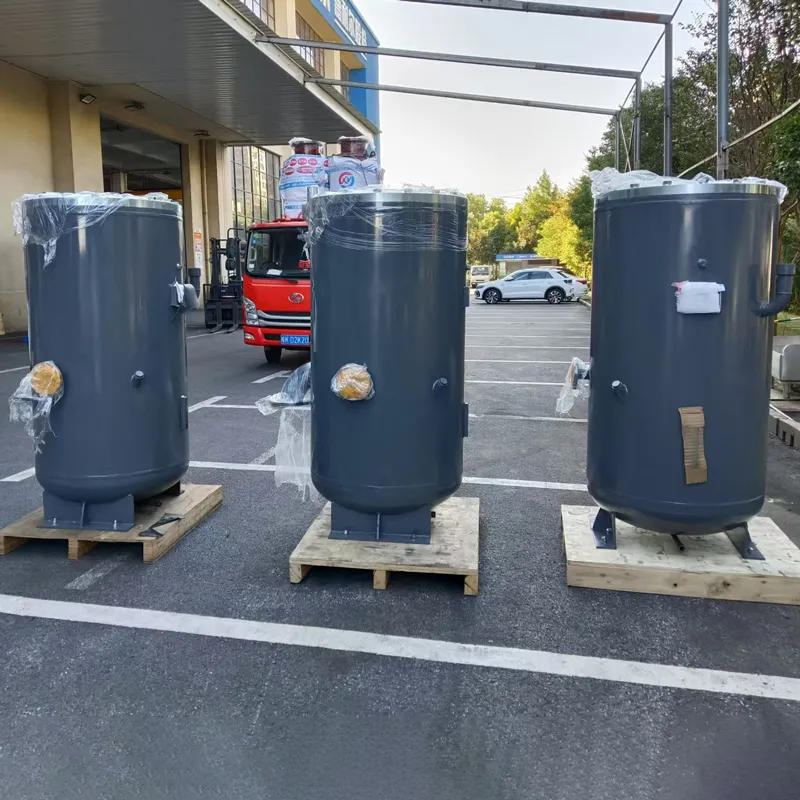 Заказные маслоотделители
-
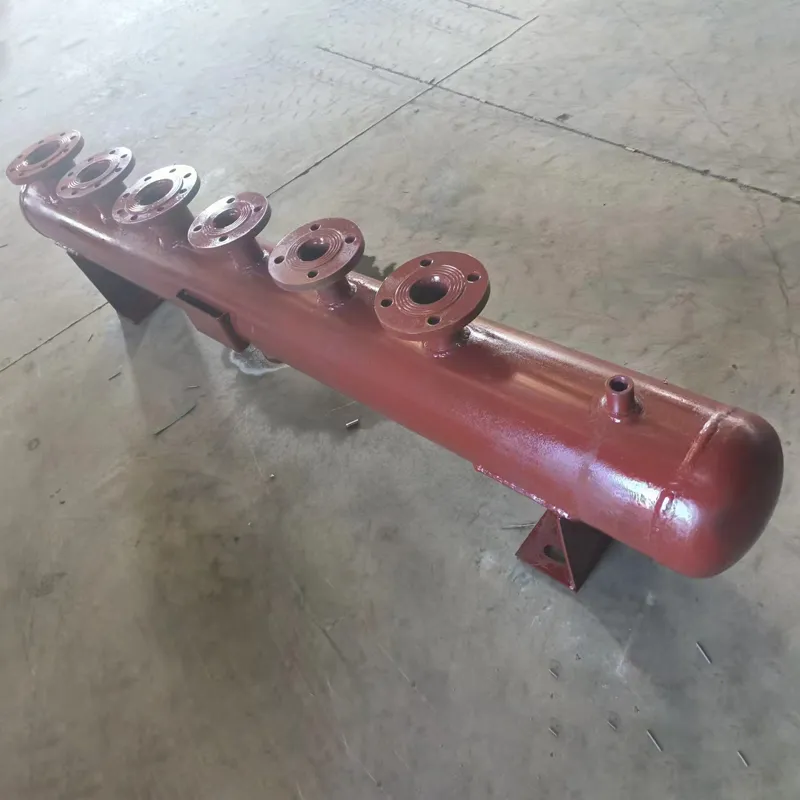 Заказные паровые коллекторы
-
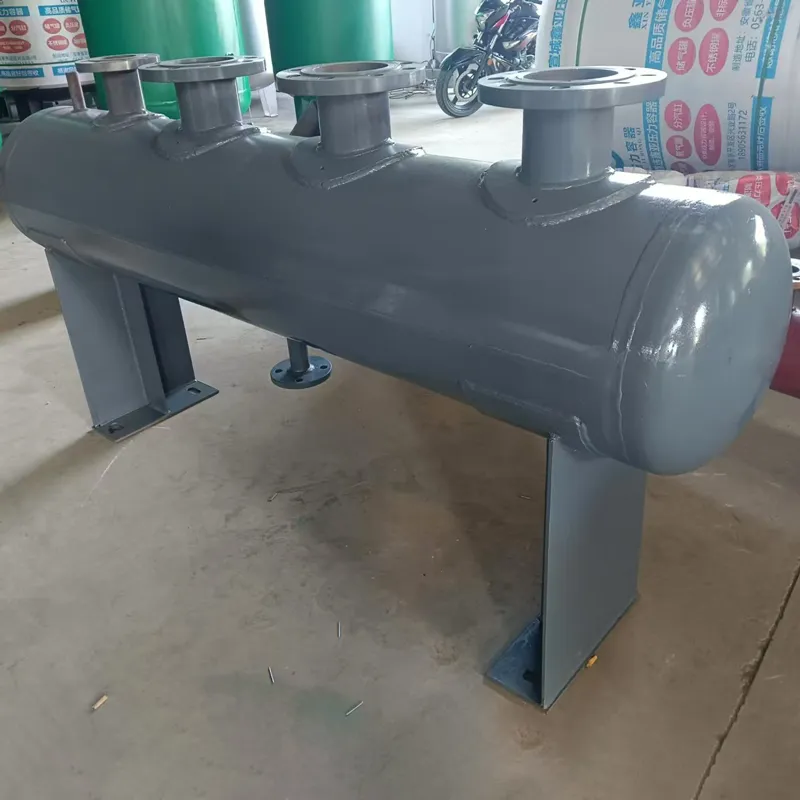 Паровой коллектор
-
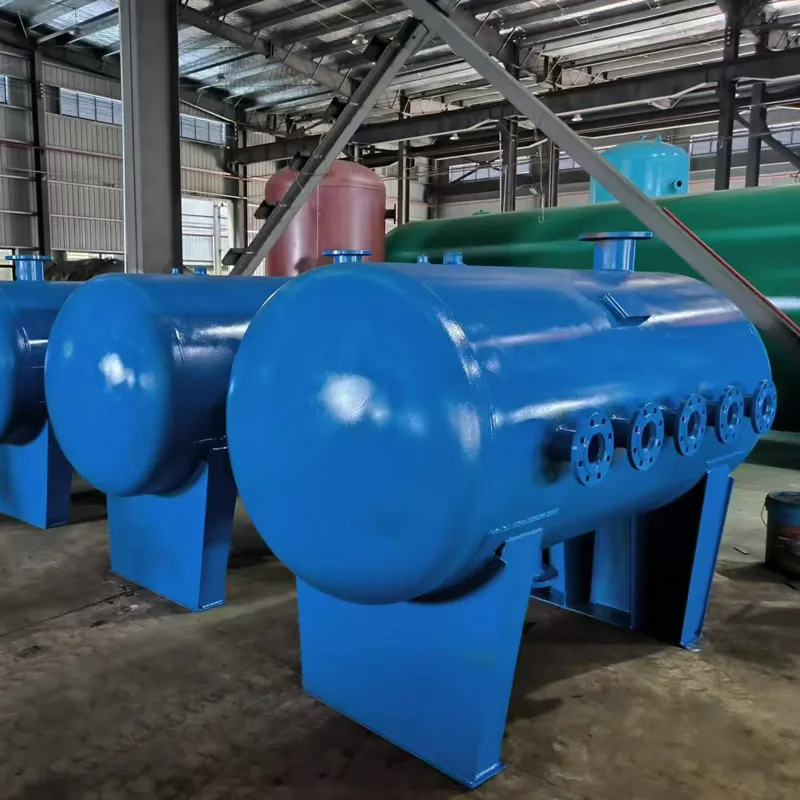 0.3-100 куб. метров горизонтальный воздушный резервуар
Связанный поиск
Связанный поиск- Китай вертикальный воздушный ресивер цена
- Китай медицинские сосуды работающие под давлением завод
- Китай изготовление сосудов под давлением завод
- Компрессор воздушный ресивер 250 л поставщик
- Сосуды работающие под давлением компрессора цена
- Китай котлы сосуды работающие под давлением Поставщики
- Вакуумный бак для воды
- Сосуды под давлением производство цена
- Воздушный ресивер 200л цена
- Китай сосуды работающие под наружным давлением Производитель


